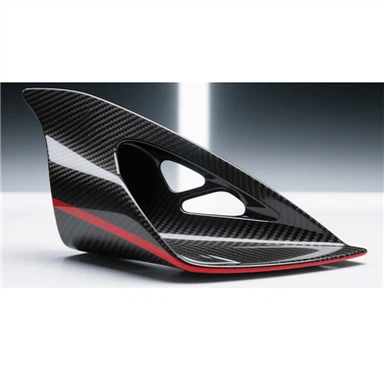
Koolstofvezel motorkapvorm
De koolstofvezel motorkapmal is een gespecialiseerd gereedschap dat wordt gebruikt voor het vormen van de koolstofvezel motorkap (CFRP-kap) van auto's. De kernvereisten zijn hoge precisie, hoge stijfheid en lage thermische vervorming om het uiterlijkoppervlak, de maatnauwkeurigheid en de structurele sterkte van de kap te garanderen....
- Snelle levering
- Kwaliteitsverzekering
- 24/7 klantenservice
product Introductie
De koolstofvezel motorkapmal is een gespecialiseerd gereedschap dat wordt gebruikt voor het vormen van de koolstofvezel motorkap (CFRP-kap) van auto's. De kernvereisten zijn hoge precisie, hoge stijfheid en lage thermische vervorming om het uiterlijkoppervlak, de maatnauwkeurigheid en de structurele sterkte van de kap te garanderen.
I. Selectie van vormmaterialen
·Aluminiumlegering (zoals 6061-T6):Lichtgewicht, snelle warmtegeleiding, goede verwerkingseigenschappen, geschikt voor kleine en middelgrote batchproductie en rapid prototyping.
·Staal (zoals P20, S50C):Hoge sterkte, goede slijtvastheid, geschikt voor massaproductie, maar zwaar in gewicht en hoog in kosten.
·Koolstofvezelcomposietmateriaal (CFRP):Lage thermische uitzettingscoëfficiënt, goede compatibiliteit met producten, lichtgewicht, geschikt voor hoge- precisie- en complexe mallen met gebogen oppervlakken, maar duur.

II. Kernpunten van het ontwerp van de matrijsstructuur
1. Vormverdelingsontwerp
- De structuur heeft een binnen- en buitenvorm-gesplitst ontwerp. De scheidingslijn wordt op het niet- zichtbare oppervlak van de kap geplaatst (zoals het gebied rond de randflens), waardoor een volledig uiterlijk en een soepele ontkisting worden gegarandeerd.
- Een ontwerpbaarflensrandmodulemaakt zowel integraal vormen als kantensnijden mogelijk.
2. Profiel en precisie
- Op basis van de 3D-scangegevens van het gehele voertuig wordt de modellering uitgevoerd om de nauwkeurigheid van de pasvorm met de voertuigcarrosserie te garanderen.
- De oppervlakteafwerking van het profiel moet klasse A bereiken (Ra kleiner dan of gelijk aan 0,8 μm), wat rechtstreeks het uiterlijk van het product bepaalt.
- De sleutelafmetingen worden binnen een tolerantie van ±0,3 mm gecontroleerd en de installatiegaten zijn nauwkeurig gepositioneerd.
3.Versterking en ondersteuning
- De achterkant van de mal is uitgerust met raster-achtige verstevigingsribben (tussenruimte 300–500 mm), die niet alleen het gewicht verminderen, maar ook de stijfheid vergroten en vervorming onder druk voorkomen.
- Het steunframe moet in nauw contact staan met het matrijsoppervlak, waardoor de druk gelijkmatig wordt verdeeld en lokale spanningsconcentratie wordt vermeden.
4. Ventilatie- en vacuümsysteem
- Aan de randen van de vormholte zijn ventilatiegroeven aangebracht (breedte 0,5–1,0 mm), waardoor wordt voorkomen dat ingesloten lucht oppervlaktevlekken of materiaaltekorten veroorzaakt.
- Het is noodzakelijk om compatibel te zijn met processen met vacuümzakken / heteperstanks. De mal moet goede vacuümafdichtingsprestaties hebben (leksnelheid kleiner dan of gelijk aan 0,01 Pa・m³/s).

III. Aanpassing van reguliere productieprocessen
RTM (harsoverdrachtgieten):De mal vereist een hoge stijfheid en moet goede afdichtingsprestaties hebben. Het is geschikt voor producten met een gemiddeld-volume en hoge-kwaliteit.
autoclaaf vormen:De mal moet bestand zijn tegen hoge temperaturen (120–180 graden) en hoge drukken (0,5–1,0 MPa) en stelt extreem hoge eisen aan thermische stabiliteit.
Vormen van vacuümzakken:De kosten zijn relatief laag, geschikt voor kleine batchproductie of proefruns, maar er worden hoge eisen gesteld aan het oppervlak van de mal en de afdichtingsprestaties.
Expansiekernvormproces:Met behulp van uitbreidbare kernmaterialen (zoals Koridion) kan dat welDe complexe structuur van het lichaam-vormde een kanaal met een ventilatiekanaal,Er is geen secundaire verbinding nodig en de gietcyclus is kort (ongeveer 8–15 minuten).

IV. Belangrijke voorzorgsmaatregelen voor productie en gebruik
Ronde hoeken en overgangen: Holtehoek, wortel van ribfiletR Groter dan of gelijk aan 3 mm,Dikteovergangsgradiënt (verhouding kleiner dan of gelijk aan 1:5), om spanningsconcentratie en kromtrekken tijdens het uitharden te voorkomen.
Verwarmings-/koelsysteem:De ingebouwde- uniforme verwarmingspijpleiding zorgt ervoor dat het temperatuurverschil tijdens het uitharden kleiner is dan of gelijk is aan ±5 graden, waardoor interne spanning in het product wordt voorkomen.
Sloop en onderhoud:Gebruik een speciaal lossingsmiddel dat bestand is tegen hoge- temperaturen-; na het vormen langzaam afkoelen en de mal gelijkmatig verwijderen om kromtrekken te voorkomen; controleer regelmatig de oppervlaktenauwkeurigheid en afdichtingsprestaties.

V. Typische defecten en tegenmaatregelen
Oppervlakteblaasjes / gaatjes: Verbeter de uitlaatprestaties, verbeter het vacuümniveau en optimaliseer de harsstroom.
Vervorming en vervorming van het product: Optimaliseer de stijfheid van de mal, controleer de koelsnelheid en pas de richting van de vezelopstelling aan.
Verkeerde uitlijning van de mallijn: Verbeter de positioneringsstructuur van de mal en verbeter de nauwkeurigheid van het sluiten van de mal.
Gelaagde structuur:Zorg ervoor dat het laminaat kreukvrij is, dat de vacuümverdichting grondig is en dat de uithardingsparameters geschikt zijn.
Populaire tags: koolstofvezel motorkap mal, China koolstofvezel motorkap mal fabrikanten, fabriek