- Snelle levering
- Kwaliteitsverzekering
- 24/7 klantenservice
product Introductie
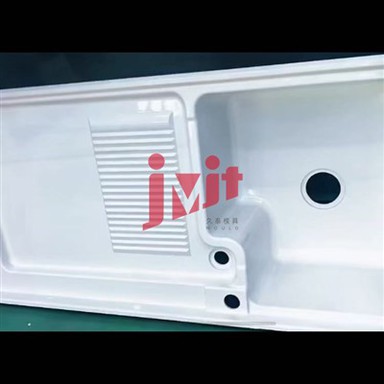
Melamine wastafels, met hun uitstekende eigenschappen zoals slijtvastheid, hoge-temperatuurbestendigheid en gemakkelijke reiniging, worden veel gebruikt in huishoudelijke badkamers, hotelprojecten, openbare voorzieningen en andere terreinen. De kwaliteitsprecisie en productie-efficiëntie van melaminebassins worden fundamenteel bepaald door de rationaliteit van het matrijsontwerp, de productienauwkeurigheid en de procesaanpassing. In dit artikel wordt de melamine-bassinvorm uitgebreid geanalyseerd op basis van de dimensies van basiskennis, kernstructuur, productieproces, belangrijke technische punten en onderhoud.www.jiutaimould.net
I. Basisbegrip en kernfunctie van melamine-wastafelvorm
1.1 Definitie en kenmerken van aanpassingsvermogen
De melamine wastafelmal is een gespecialiseerde mal, op maat gemaakt-voor het vormgeven van melaminehars (melamine-formaldehydehars), behorend tot de categorie thermohardende kunststof
mallen. Vergeleken met thermoplastische plastic mallen moet het zich precies aanpassen aan de verknopings- en uithardingseigenschappen van melaminehars onder hoge- temperaturen en hoge- drukomstandigheden, zodat het bassin na het vormen een stabiele maatnauwkeurigheid, een fijne oppervlaktetextuur en betrouwbare mechanische eigenschappen heeft.
1.2 Kernfunctie
De kernfunctie van de melamine-bassinvorm is geconcentreerd in drie aspecten: ten eerste dient het als maatstaf voor het vormen, waarbij de contour, de gatdiameter en de oppervlaktekromming van het bassin nauwkeurig door de vormholte worden gerepliceerd om consistentie bij de massaproductie te garanderen. Ten tweede speelt het een rol bij procesaanpassing, waarbij uitstekende thermische geleidbaarheid en drukweerstand vereist zijn om te passen bij het hete- persvormproces en om volledige uitharding van de melaminehars te bereiken. Ten derde garandeert het efficiëntie, met een wetenschappelijk ontwerp van de matrijsstructuur dat het ontkistingsproces vereenvoudigt, de productiecyclus verkort en de efficiëntie van de massaproductie verbetert.

II. Structurele kerncomponenten van melamine-bassinvorm
Het structurele ontwerp van de mal van het melaminebassin moet worden aangepast op basis van de complexiteit van de vorm van het bassin, de vormingsprocesparameters en de kenmerken van de productieapparatuur. De kernstructuur omvat hoofdzakelijk de volgende belangrijke onderdelen:
2.1 Holte en kern
De holte en de kern zijn de functionele kerncomponenten van de mal en vormen samen de vormholte van het melaminebassin. De holte komt overeen met de vorm van het buitenoppervlak van het bassin, terwijl de kern overeenkomt met de vorm van het binnenoppervlak. De verwerkingsnauwkeurigheid van beide bepaalt rechtstreeks het maattolerantieniveau en de oppervlaktekwaliteit van het bassin. Voor bassins met overloopgaten en installatiegaten moet de mal speciale stans- of matrijsstructuren integreren op de overeenkomstige posities van de holte en de kern. Om na het vormen een fijne oppervlaktetextuur van het bassin te garanderen, moeten de oppervlakken van de holte en de kern doorgaans nauwkeurig gepolijst worden, met een oppervlakteruwheidsprecisie van Ra0,8 μm of hoger.
2.2 Geleidings- en positioneringssysteem
Vanwege de hoge-drukbelasting van 15-30 MPa tijdens het melaminevormingsproces moet een zeer nauwkeurig geleidings- en positioneringssysteem worden uitgerust om een verkeerde uitlijning van de holte en de kern tijdens het sluiten van de matrijs te voorkomen, wat zou kunnen leiden tot productafval. Dit systeem bestaat voornamelijk uit geleidepennen, geleidehulzen en positioneringspennen. De geleidepennen en geleidehulzen hebben een H7/f6-speling met precisie-passing om een soepele sluiting van de mal en een nauwkeurige positionering te garanderen, waardoor de uniformiteit van de wanddikte van het bassin wordt gegarandeerd volgens de ontwerpvereisten.
2.3 Verwarmings- en temperatuurregelsysteem
De volledige uitharding van melaminehars moet worden voltooid binnen een specifiek temperatuurbereik van 150-180 graden, waardoor het verwarmings- en temperatuurcontrolesysteem een belangrijke functionele eenheid van de mal wordt. De reguliere verwarmingsmethode is het openen van speciale verwarmingskanalen in het matrijslichaam, waardoor een uniforme verwarming wordt bereikt door warmteoverdrachtsolie te laten passeren of elektrische verwarmingsbuizen in te bedden. Tegelijkertijd moet de matrijs worden uitgerust met meer-temperatuursensoren en zeer-precieze temperatuurcontrole-instrumenten om een nauwkeurige gesloten-lusregeling van de temperatuur in verschillende delen van de caviteit te bereiken, waardoor kwaliteitsdefecten worden vermeden, zoals onvolledige uitharding, oppervlaktebellen en structurele scheuren als gevolg van ongelijke lokale temperaturen.
2.4 Ontvormsysteem
Na uitharding heeft melaminehars een zekere hechting aan het maloppervlak. Een wetenschappelijk ontwerp van het ontvormsysteem zorgt ervoor dat het product soepel kan worden verwijderd zonder de oppervlaktekwaliteit te beschadigen. Het ontvormsysteem bestaat hoofdzakelijk uit uitwerppennen, uitwerpbuizen en ontvormplaten. De opstelling van de uitwerppennen moet worden geoptimaliseerd op basis van de kenmerken van de vorm van het bassin. Voor bassins met diepe holtes of complexe gebogen oppervlaktebassins moet een ontwerp worden gebruikt dat een reeks uitwerppennen combineert met een sloophelling (meestal 1-3 graden). De verdeling van de uitwerppennen moet zorgen voor een uniforme krachtuitoefening om lokale vervorming van het product tijdens het uit de vorm halen te voorkomen. Sommige uiterst nauwkeurige matrijzen zijn ook uitgerust met pneumatische hulpontkistingsmechanismen om de ontvormefficiëntie en productintegriteit verder te verbeteren.
2.5 Uitlaatsysteem
Als tijdens het melaminevormproces de lucht in de holte en de sporen van vluchtige stoffen die door de harsuithardingsreactie worden geproduceerd niet op tijd kunnen worden afgevoerd, zal dit leiden tot oppervlaktebellen en lokaal materiaalgebrek in het product. Daarom moet de mal worden ontworpen met een efficiënt uitlaatsysteem. Meestal worden uitlaatgroeven aangebracht op het scheidingsoppervlak van de holte, de rand van de kern en de hoek van complexe constructies. De breedte van de groef wordt geregeld op 0,02-0,05 mm en de diepte wordt ingesteld op 0,5-1 mm. Dit kan een soepele gasontlading garanderen en effectief het overlopen van hars en de vorming van flits voorkomen.

III. Productieproces en stroom van melamine wastafelvormen
De productie van melamine wastafelvormen stelt extreem hoge eisen aan verwerkingsnauwkeurigheid, structurele sterkte en weerstand tegen oppervlakteslijtage. Het moet strikt gestandaardiseerde processtromen volgen. Het kernproductieproces omvat hoofdzakelijk de volgende belangrijke stappen:
3.1 Matrijsontwerp
Ontwerp is de belangrijkste stap voorafgaand aan de productie. Het moet uitgebreid worden uitgevoerd op basis van het 3D-model van het bassin, de parameters van het gietproces en de specificaties van de apparatuur. Ten eerste wordt een solide 3D-model van de mal geconstrueerd met behulp van professionele 3D-ontwerpsoftware zoals UG en Pro/E, waarbij de maatparameters en oppervlaktevormen van de holte en de kern nauwkeurig worden gedefinieerd. Ten tweede is de structurele indeling van de geleidings- en positionerings-, verwarmings- en temperatuurregeling-, ontkistings- en uitlaatsystemen voltooid. Tenslotte wordt een CAE-simulatieanalyse uitgevoerd. Via software voor malstroomanalyse wordt het hele proces van het vullen en uitharden van hars in de holte gesimuleerd om potentiële problemen zoals onvoldoende vulling, resterende belletjes en kromtrekkingsvervorming vooraf te voorspellen en te optimaliseren.
3.2 Keuze van matrijsmateriaal
De keuze van matrijsmaterialen bepaalt direct de levensduur en stabiliteit van de vormkwaliteit. Voor de hoge- temperatuur en hoge- drukomstandigheden bij het melaminegieten wordt de voorkeur gegeven aan hoge-sterkte en hoge-slijtvaste- gelegeerde staalsoorten zoals P20 en 718H voor-geharde staalsoorten voor de holte en de kern. Deze staalsoorten hebben, na een voorhardingsbehandeling, een hardheid van HRC28-35 en beschikken over uitstekende snij- en spiegelpolijsteigenschappen. Voor matrijzen met een hoog productievolume of hoge precisie-eisen kunnen geharde en getemperde staalsoorten zoals H13 en S136 worden gebruikt. Na de afschrikbehandeling neemt hun hardheid toe tot HRC45-50, waardoor de slijtvastheid en de levensduur van de mal aanzienlijk worden verbeterd. Andere structurele componenten van de mal, zoals geleidepennen en geleidehulzen, zijn doorgaans gemaakt van SUJ2-lagerstaal of 45 # gelegeerd constructiestaal om ervoor te zorgen dat ze voldoen aan de eisen van sterkte en slijtvastheid.
3.3 Mechanische verwerking
Mechanische verwerking is de kernstap om matrijsnauwkeurigheid te bereiken en omvat voornamelijk de volgende procedures:
Frezen verwerking:Hoge-precieze CNC-freesmachines worden gebruikt voor het uitvoeren van ruwe en semi-nabewerkingen op de vormstukken, waarbij overtollig materiaal snel wordt verwijderd en in eerste instantie de holte, kern en andere structurele profielen worden gevormd. De bewerkingsnauwkeurigheid kan binnen ± 0,05 mm worden geregeld.
Slijpverwerking:Er wordt een precisieslijpbehandeling uitgevoerd op belangrijke componenten zoals het matrijsoppervlak, geleidepennen en geleidehulzen om de oppervlakteruwheid en maatnauwkeurigheid te verbeteren. De vlakheid kan binnen 0,02 mm/m worden geregeld.
Elektrische ontladingsbewerking (EDM):Voor complexe gebogen oppervlakken, diepe holtes, smalle sleuven en andere gebieden die moeilijk te bewerken zijn door in vormholtes te frezen, wordt elektrische ontladingsbewerkingstechnologie toegepast. De gewenste vorm wordt gevormd door het werkstuk met een elektrode te ontladen en te corroderen. De bewerkingsnauwkeurigheid kan ± 0,01 mm bereiken en de oppervlakteruwheid is Ra1,6 μm.
Draad elektrische ontlading machinaal bewerken (WEDM):Het wordt gebruikt voor het verwerken van zeer-precieze gatposities en -contouren, zoals scheidingsoppervlakken van mallen, gaten voor uitwerppennen en positioneringsgaten. De verwerkingsnauwkeurigheid kan ± 0,005 mm bereiken, waardoor de assemblagenauwkeurigheid van elk onderdeel van de mal aan de vereisten voldoet.
3.4 Oppervlaktebehandeling
Oppervlaktebehandeling kan de slijtvastheid, corrosieweerstand en ontvormprestaties van mallen verbeteren. Veel voorkomende processen zijn onder meer:
Polijstbehandeling:Er wordt een geleidelijk polijstproces uitgevoerd op het oppervlak van de holte en de kern, van grof polijsten (Ra3,2μm) tot semi{1}}fijn polijsten (Ra1,6μm) en vervolgens tot fijn polijsten (Ra0,8μm en hoger), zodat het oppervlak van de gevormde wastafel glad en vrij van gebreken is.
Nitreren behandeling:Het oppervlak van de mal wordt onderworpen aan een gasnitrerende behandeling om een dichte genitreerde laag te vormen met een dikte van 5-10 μm. De oppervlaktehardheid kan HV800-1000 bereiken, waardoor de slijtvastheid en corrosieweerstand van het matrijsoppervlak aanzienlijk worden verbeterd en de levensduur ervan wordt verlengd.
Ontvormende coating:Sommige mallen met hoge{0}}precisie worden bespoten met hoog-temperatuurbestendige ontkistingscoatings, zoals teflon, op het oppervlak van de holte om de hechting tussen melaminehars en het oppervlak van de mal te verminderen, waardoor de gladheid bij het ontvormen en de integriteit van het productoppervlak worden verbeterd.
3.5 Montage en foutopsporing
Nadat de verwerking van elk onderdeel van de mal is voltooid, moeten nauwkeurige assemblage- en proefprocedures voor het debuggen van de mal worden uitgevoerd. Tijdens de montagefase moeten de geleidings- en positionerings-, ontkistings-, verwarmings- en andere systemen strikt in overeenstemming met de ontwerptekeningen worden gemonteerd om ervoor te zorgen dat de spelingsafstanden tussen de componenten redelijk zijn en de acties soepel verlopen. Tijdens de foutopsporingsfase moet de mal op de melaminevormapparatuur worden geïnstalleerd en moet het vormeffect worden geverifieerd door middel van proefproductie op kleine- schaal. Belangrijke indicatoren zoals de nauwkeurigheid van de productafmetingen, de oppervlaktekwaliteit en de gladheid bij het uit de mal halen, moeten bij inspectie centraal staan. Er moeten gerichte aanpassingen worden gedaan voor alle geïdentificeerde problemen, zoals het corrigeren van de afmetingen van de holte, het optimaliseren van de verwarmingstemperatuurcurves en het aanpassen van de lay-out van de uitwerppennen, totdat gekwalificeerde producten stabiel kunnen worden geproduceerd.

4. Belangrijkste technische punten van melaminewastafelvorm
4.1 Precisiecontroletechnologie
Melaminewastafels stellen strenge eisen aan maatnauwkeurigheid, vooral voor kritische onderdelen zoals installatiegaten en het te verlijmen oppervlak. De tolerantie moet binnen ±0,1 mm worden gecontroleerd. Om vorming met hoge-precisie te bereiken, moet het fabricageproces van de matrijs volledige-procesprecisiecontrole implementeren: in de ontwerpfase wordt CAE-simulatie gebruikt om de matrijsstructuur te optimaliseren en vormvervorming te voorspellen en te verminderen; in de verwerkingsfase wordt zeer-precieze CNC-apparatuur gebruikt in combinatie met hulpmiddelen zoals laserinterferometers en ballbar-instrumenten om de verwerkingsnauwkeurigheid in realtime te controleren; in de assemblagefase wordt een meetinstrument met drie-coördinaten gebruikt voor precisie-inspectie over het volledige- bereik om te zorgen voor uniforme en stabiele passingsafstanden tussen de holte en de kern.
4.2 Technologie voor uniformiteit van temperatuurregeling
Een uniforme temperatuurregeling is een kernelement voor het garanderen van de uithardingskwaliteit van melaminebassins. Overmatig hoge lokale temperaturen kunnen leiden tot over-uitharding en broosheid van de hars, terwijl extreem lage temperaturen kunnen resulteren in onvolledige uitharding en de sterkte kunnen beïnvloeden. Om een uniforme temperatuurregeling te bereiken, heeft het matrijsontwerp een symmetrische lay-out van het verwarmingskanaal aangenomen om een uniforme warmteverdeling in alle delen van de holte te garanderen; hoge-precieze elektrische verwarmingsbuizen worden gebruikt in combinatie met multi-temperatuursensoren om een gesloten-temperatuurregelsysteem te bouwen; en er wordt een isolatielaag aangebracht op de verbinding tussen de mal en de apparatuur om warmtegeleidingsverlies te verminderen en de efficiëntie en stabiliteit van de temperatuurregeling te verbeteren.
4.3 Complexe vormaanpassingstechnologie
Voor op maat gemaakte melaminebassins met onregelmatige vormen, diepe holtes en reliëfpatronen moet de mal over efficiënte vormaanpassingsmogelijkheden beschikken. Voor constructies met diepe holtes wordt de trekhoek van de kern (doorgaans 1-3 graden) geoptimaliseerd en wordt een cirkelboogovergangsontwerp toegepast om ontkistingskrassen te voorkomen; voor complexe gebogen oppervlakken wordt vijf--assige freestechnologie gebruikt om de gladheid en nauwkeurigheid van het caviteitsoppervlak te garanderen; voor reliëfpatronen wordt uiterst nauwkeurige elektrische ontladingsbewerking of lasergraveertechnologie gebruikt om details te repliceren, en tegelijkertijd worden er micro-uitlaatgleuven aan de randen van de patroonuitsparingen geplaatst om materiaaltekorten tijdens het vormen te voorkomen.

5. Onderhoud en levensduur van melaminewastafelvorm
5.1 Dagelijks onderhoud en verzorging
Wetenschappelijk onderhoud en verzorging kunnen de levensduur van de matrijs aanzienlijk verlengen. Dagelijks onderhoud moet zich richten op de volgende belangrijke punten:
Reiniging en onderhoud:Na elke productierun moet de resterende hars op het oppervlak van de holte en de kern onmiddellijk worden verwijderd. Gebruik een speciaal neutraal schoonmaakmiddel in combinatie met een zachte doek om te voorkomen dat de hars uithardt en de kwaliteit van het daaropvolgende gieten aantast.
Smering en onderhoud:Breng regelmatig smeerolie aan die bestand is tegen hoge temperaturen- op bewegende onderdelen, zoals geleidekolommen, geleidehulzen en uitwerppennen, om een soepele beweging te garanderen en de slijtage te verminderen.
Inspectie van het temperatuurregelsysteem:Controleer regelmatig de werknauwkeurigheid van verwarmingsbuizen en temperatuursensoren om de nauwkeurigheid en betrouwbaarheid van het temperatuurregelsysteem te garanderen. Vervang beschadigde onderdelen onmiddellijk.
Precisie-inspectie:Na elke 50.000 tot 100.000 matrijsproductiecycli worden de belangrijkste afmetingen van de matrijs geïnspecteerd met behulp van een meetinstrument met drie-coördinaten. Als er sprake is van slijtage of vervorming van de holte, moeten er tijdig reparatiemaatregelen worden genomen.
5.2 Factoren die de levensduur beïnvloeden
De normale levensduur van melamine wastafelvormen bedraagt doorgaans 500.000 tot 1.000.000 vormstukken. De specifieke levensduur wordt beïnvloed door de volgende sleutelfactoren:
Materiaal mal:Het gebruik van hoog-sterk en hoog-slijtvast- staal (zoals H13, S136) voor mallen kan hun levensduur met meer dan 50% verlengen vergeleken met mallen gemaakt van gewoon staal.
Productieprecisie:Door de hoge-precieze verwerking en montage kan de slijtage tijdens het gebruik van matrijzen worden verminderd en de levensduur ervan worden verlengd.
Bedrijfsomstandigheden:Als de vormtemperatuur het standaardbereik overschrijdt, de druk te veel fluctueert, of als er continu productie met hoge -intensiteit wordt uitgevoerd, zal dit de vermoeidheid en veroudering van de mal versnellen.
Onderhoud en verzorging:Matrijzen die regelmatig onderhoud ondergaan in overeenstemming met de normen, kunnen hun levensduur effectief met meer dan 30% verlengen, terwijl de stabiliteit van de vormkwaliteit wordt gewaarborgd.

VI. Conclusie
De melamine wastafelmatrijs, als kernuitrusting bij de productie van wastafels, bepaalt rechtstreeks de productkwaliteit en productie-efficiëntie door het ontwerpniveau, de productieprecisie en de onderhoudskwaliteit. Nu de markt voor melaminewastafels zich ontwikkelt in de richting van personalisatie, hoge precisie en een lange levensduur, moet de matrijsindustrie voortdurend belangrijke technologieën doorbreken, zoals de toepassing van nieuwe, uiterst sterke matrijsmaterialen, de ontwikkeling van intelligente temperatuurcontrolesystemen en de diepgaande integratie van vijf--assige koppelingsverwerking en CAE-simulatie. Tegelijkertijd is het noodzakelijk om het verfijnde onderhoudsbeheer van matrijzen te versterken om essentiële ondersteuning te bieden voor de hoogwaardige ontwikkeling van de melaminewastafelindustrie.
Populaire tags: melamine wastafel mallen, China melamine wastafel mallen fabrikanten, fabriek